
Сверление нержавейки малыми диаметрами без поломок
Сверление нержавейки малыми диаметрами часто срывается не из-за марки сверла, а из-за подачи, биения и плохого вывода стружки.
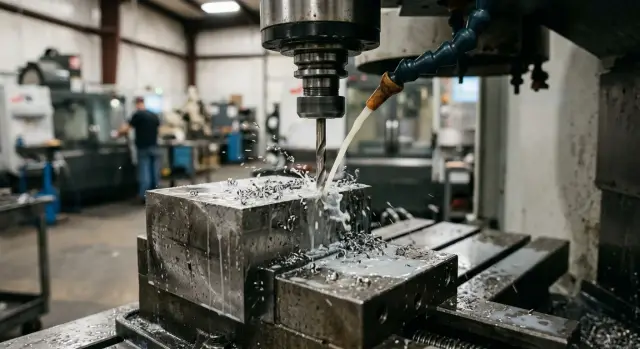
Где на самом деле ломается малое сверло
Малое сверло по нержавейке обычно не "умирает от износа". Оно ломается в первые секунды работы: на входе, после пары отверстий или где-то в середине серии. Оператор ставит новое сверло, запускает цикл, получает один удачный проход и решает, что режим найден. На длинной серии все быстро меняется.
В этом и есть ловушка. Один хороший проход ничего не доказывает. Важна не красивая первая деталь, а повторяемость: 10, 50 или 100 отверстий подряд без сколов, визга и внезапного обрыва.
Первой обычно винят марку сверла. Это понятно: заменить инструмент проще, чем искать ошибку в цикле. Но даже дорогое сверло не исправит перекос патрона, лишнюю подачу или стружку, которая забивает отверстие уже через несколько диаметров.
Чаще всего поломку вызывают три вещи:
- подача нагружает кромки сильнее, чем кажется по таблице;
- биение заставляет одну кромку работать за две;
- стружка не выходит и клинит инструмент в отверстии.
На малом диаметре любая мелочь быстро становится большой проблемой. Если сверло 1,2 мм имеет заметное биение, одна сторона режет почти весь металл, а вторая только трет. Металл греется, сверло уводит, потом оно цепляет стружку и ломается рывком. Со стороны это выглядит как случайность, хотя причина появилась еще в первых миллиметрах.
Нержавейка добавляет свой риск: она плохо прощает трение. Если сверло не режет сразу, а начинает скользить по металлу, зона резания уплотняется, температура растет, и каждый следующий оборот идет тяжелее. Поэтому два одинаковых на вид цикла легко дают разный результат: один проходит спокойно, другой рвет инструмент на восьмом отверстии.
Обычно стойкость решает не каталог и не покрытие, а настройка процесса. Разбирать поломки лучше в понятном порядке: сначала подача, потом биение, потом вывод стружки.
Что нержавейка делает с тонким сверлом
Нержавейка ведет себя не так, как обычная сталь. Она вязкая, тянется и охотно налипает на режущую кромку. Для тонкого сверла это плохое сочетание: рез становится хуже, трение растет, а нагрузка скачет уже на первых миллиметрах.
Проблема редко начинается с марки сверла. Гораздо чаще материал быстро наращивает нарост на кромке, и инструмент вместо нормального резания начинает тереть металл. Дальше все идет по цепочке: температура растет, кромка скалывается или сверло ломается целиком.
В узком отверстии тепло уходит плохо. Стружке тесно, СОЖ сложнее добраться до вершины, а стенки отверстия почти сразу начинают поджимать инструмент. На диаметре 1,5-2 мм лишние несколько секунд трения уже заметны: сверло тускнеет, режет тяжелее и начинает уходить в сторону.
Тонкое сверло не любит боковую нагрузку. Оно держит ось только пока идет строго прямо. Дайте ему небольшой увод, биение или налипшую стружку, и оно начинает работать как пружина. Сначала появляется легкий изгиб, потом одна кромка берет на себя больше металла, а дальше запас прочности заканчивается очень быстро.
На малом диаметре ошибка, которую почти не видно на сверле 6 мм, для сверла 1 мм уже критична. То же и с режимом: слишком малая подача вызывает трение и наклеп, слишком резкая перегружает вершину. У большого сверла запас есть. У малого его почти нет.
Поэтому нержавейка редко наказывает за одну грубую ошибку. Обычно инструмент губит сумма мелочей: чуть выросло биение, стружка пошла длиннее, подача стала нестабильной. В цехах, где много серийных мелких отверстий на ЧПУ, это особенно заметно. Если шпиндель держит ось, патрон не добавляет лишнего биения, а цикл вовремя сбрасывает стружку, даже сложная нержавейка ведет себя заметно спокойнее.
Как подача меняет нагрузку
Малое сверло ломается не только из-за стали или покрытия. Очень часто его рвет сама подача. На нержавейке это видно особенно хорошо: материал вязкий, быстро греет кромку и легко уходит в наклеп, если сверло не режет, а трет.
Слишком малая подача кажется безопасной, но на деле часто вреднее. Кромка не врезается в металл как надо, а скользит по нему. Температура растет, материал упрочняется, и через пару миллиметров сверлу уже тяжелее входить. После этого оператор нередко добавляет обороты или давит сильнее, и тонкое сверло просто не выдерживает.
Слишком большая подача бьет по инструменту по-другому. Нагрузка растет резко, стружка толстеет, усилие на сердцевину сверла скачет. У малого диаметра жесткости мало, поэтому перегрузка быстро уводит сверло в сторону, а потом скалывает кромку или ломает инструмент целиком.
Чаще всего ошибка видна на входе. Если сразу дать полную подачу, перемычка ударяет в поверхность, а кромка получает резкий толчок. На нержавейке такой старт легко оставляет микроскол уже в первые секунды. После этого ресурс сверла падает, даже если дальше режим выглядит нормальным.
Подачу лучше менять маленькими шагами, а не большими скачками. Обычно хватает 5-10% за одну правку. Так проще поймать момент, когда сверло начинает именно резать, а не тереть и не захлебываться.
Смотреть стоит не только на число в программе, но и на сам процесс:
- стружка выходит ровно, без пыли и без длинной рваной ленты;
- звук держится стабильно, без визга и ударов;
- на входе нет сильного рывка;
- после нескольких отверстий кромка не тускнеет и не крошится.
Типичная ситуация в цехе выглядит так: сверло малого диаметра пускают "осторожно", с заниженной подачей, и оно ломается на десятой детали. После небольшой прибавки подачи рез становится чище, температура падает, а ресурс растет. Поэтому подача часто влияет на результат сильнее, чем переход на другую марку сверла.
Откуда берется биение
У малого сверла запас прочности очень маленький. Если инструмент вращается не по оси, одна кромка режет почти весь металл, а вторая только скребет стенку. Сверло быстро греется, уводит отверстие и ломается раньше, чем успевает заметно затупиться.
Проблема обычно начинается не в режущей части, а в узле зажима. Даже сотые доли миллиметра уже меняют нагрузку на тонкий инструмент. На глаз это не видно, зато по звуку и следу в отверстии все становится понятно: сверло входит жестко, тянет в сторону, стружка идет неровно.
Чаще всего биение дают изношенная или грязная цанга, патрон с нецентровым зажимом, лишний вылет инструмента, забитая посадка и люфт шпинделя. Длинный вылет особенно коварен. Инструмент может выглядеть зажатым нормально, но лишние 10-15 мм резко увеличивают отклонение на конце сверла. Для малого диаметра это уже много.
Проверять лучше на коротком вылете. Сначала смотрят биение почти у зажима, потом на рабочей длине. Если у цанги все спокойно, а на конце значение резко растет, причина чаще всего в самом вылете, жесткости инструмента или хвостовике. Если отклонение видно уже у зажима, сначала чистят посадку, меняют цангу, проверяют патрон и только потом трогают режим.
Состояние шпинделя тоже нельзя игнорировать. Изношенные подшипники, грязь на конусе или маленький заусенец на хвостовике сразу дают перекос. В цехе это выглядит как случайные поломки: одно сверло прошло серию, следующее сломалось на третьем отверстии. Но причина часто одна - инструмент сел в посадку чуть хуже.
Полезная привычка простая: перед запуском серии протереть посадку, проверить цангу, зажать сверло как можно короче и снять биение индикатором. Эти несколько минут обычно экономят куда больше времени, чем поиск "плохой" партии сверл.
Почему стружка клинит отверстие
При малом диаметре проблема часто начинается не со сверла, а со стружки. Нержавейка тянет длинную вязкую стружку, а у сверла 1-3 мм канавки слишком маленькие, чтобы спокойно вывести такой объем. Дальше все развивается быстро: стружка забивает канавку, трет стенку отверстия, температура растет, и сверло получает резкий скачок нагрузки.
Опаснее всего длинный проход без вывода. Чем глубже сверло уходит, тем длиннее становится стружка и тем хуже СОЖ доходит до режущей кромки. Если пытаться пройти всю глубину за один раз, стружка часто сворачивается в плотную пружину внутри канавки. Сверло еще немного режет, потом клинит и ломается.
На маленьких диаметрах разница между подходами очень заметна. Проход за один раз кажется быстрее только в программе. На деле частый короткий вывод стружки обычно дает меньший нагрев, более ровный звук и лучший ресурс инструмента. Потерять полсекунды на промежуточный выход дешевле, чем остановить станок из-за обломка в отверстии.
Есть простой ориентир: чем меньше диаметр и чем вязче материал, тем чаще нужен вывод. Если, например, отверстие 2 мм идет в нержавейке на глубину 10-12 мм, безопаснее разбить цикл на короткие шаги, чем пытаться пройти весь размер одной подачей.
О том, что стружка уже перестала нормально выходить, обычно говорят визгливый звук, длинная блестящая стружка на канавках, заметный рост нагрузки на шпиндель и быстрое потемнение кромки. СОЖ здесь тоже сильно влияет на результат. Если эмульсия грязная или струя бьет мимо зоны резания, стружка остается в отверстии и работает как клин.
Подачу тоже не стоит опускать слишком низко. Когда сверло не режет, а трет, оно делает тонкую тягучую стружку, и вывести ее еще труднее. Стабильная подача и чистая подача СОЖ в зону резания здесь важнее, чем кажется.
Как настроить цикл по шагам
Малое сверло в нержавейке ломается там, где крупный инструмент еще прощает ошибку. Лишний вылет, слабый зажим, биение и плохой выход стружки складываются в один перегруз. Поэтому цикл лучше настраивать по порядку, а не менять все сразу.
-
Сначала уберите лишний вылет. Оставьте только длину, которая нужна для глубины отверстия и безопасного подхода. Если сверло торчит больше, чем нужно, оно начинает пружинить, и нагрузка на кромку растет.
-
Потом проверьте зажим и измерьте биение рядом с режущей частью. На диаметре 2-3 мм даже небольшое отклонение быстро уводит сверло в сторону. Если биение видно на индикаторе, режимом это не исправить.
-
После этого задайте короткий шаг по глубине. В нержавейке лучше чаще выводить сверло и сбрасывать стружку, чем пытаться пройти глубину за один ход. Если отверстие глубокое, выход должен быть полноценным, чтобы стружка действительно покинула канавки.
-
Дальше подстройте подачу по следу стружки и по звуку. Слишком малая подача только греет кромку и трет материал. Нормальный режим дает ровный звук без визга и стружку без плотных комков. Если стружка идет пылью, подачу обычно немного повышают. Если канавки быстро забиваются, уменьшают шаг по глубине и чаще выводят сверло.
-
Когда нашли рабочее сочетание, сразу запишите его. Нужны не только обороты и подача, но и вылет, тип зажима, глубина одного захода, длина вывода и число повторов цикла.
Типичный пример: сверло 2 мм стабильно идет первые десять отверстий, а потом начинает пищать. Часто причина не в марке, а в том, что стружка перестала выходить или выросло биение после перезажима. Если рабочий режим записан, искать проблему намного проще.
Пример с серией мелких отверстий
На серии мелких отверстий особенно хорошо видно, что сверло чаще губит не марка, а режим. Возьмем обычную деталь без сложной геометрии: пластина из нержавейки толщиной 12 мм, 18 отверстий диаметром 2,2 мм на глубину 8 мм.
Именно такие серии часто ломают инструмент быстрее, чем ожидают. Оператор хочет перестраховаться, ставит очень мягкую подачу, делает редкий вывод стружки и получает обратный эффект.
В исходном варианте цех работал на одном и том же твердосплавном сверле. Программа давала подачу 0,012 мм/об, цикл выводил стружку длинными проходами, а на вылете инструмента оставалось биение около 0,03 мм. В работе это выглядело знакомо: первые отверстия шли терпимо, потом сверло начинало визжать, греть металл и ломалось через 2-3 детали, чаще всего в середине следующей серии.
Потом изменили только три вещи: снизили биение до 0,008 мм, подняли подачу до 0,028 мм/об и сократили шаг вывода стружки до 0,6-0,8 мм с полным выходом из отверстия. Марку сверла не меняли. Станок, заготовка и глубина отверстия остались теми же.
После этого инструмент начал работать заметно спокойнее. Звук выровнялся, стружка перестала забивать канавку, а кромка больше не темнела уже после первых отверстий. Та же марка сверла стала держать 18-22 детали вместо 2-3. По сути ресурс вырос примерно в шесть раз без перехода на "более дорогой" инструмент.
По самим отверстиям разница тоже появилась сразу. На входе стало меньше заусенца, размер ушел ближе к норме, а разброс по серии сократился. Для малого диаметра это уже не мелочь, а прямая экономия времени на браке и перезапуске.
Этот пример хорошо показывает порядок причин. Заниженная подача не спасает тонкое сверло, а заставляет его тереть и наклепывать металл. Биение добавляет боковую нагрузку. Плохой вывод стружки добивает инструмент за секунды. Если сначала привести в порядок эти три места, ресурс обычно растет быстрее, чем от смены марки.
Ошибки, которые быстро рвут инструмент
Малое сверло редко ломается по одной причине. Обычно его добивает связка ошибок: слабый зажим, лишний вылет, плохой вывод стружки и попытка "додавить" процесс оборотами.
Одна из самых частых ошибок - ставить новое сверло в грязный или изношенный зажим. На конусе, цанге или патроне остается мелкая стружка, масло с грязью, следы выработки. Появляется биение, и тонкий инструмент получает боковую нагрузку с первых секунд.
Другая типичная ошибка - поднимать обороты, когда стружка уже идет длинной лентой. Резать от этого легче не становится. Сверло греется сильнее, нержавейка размазывается по кромке, а стружка выходит еще хуже.
Часто сверлят и с большим вылетом просто ради удобства. Зону резания лучше видно, инструмент легче подвести, но жесткость падает. Сверло пружинит, уходит с оси и ломается при первом клине.
Еще одна дорогая привычка - после смены партии материала сразу запускать серию без пробного прохода. На бумаге это та же нержавейка, а в резании разница бывает очень заметной. Один пробный проход нередко экономит несколько сверл и час простоя.
И, пожалуй, самая дорогая ошибка - списывать каждую поломку на плохое сверло. Если режим, зажим и эвакуация стружки плохие, новая марка даст тот же результат, только обойдется дороже.
На практике картина обычно простая. В цех приходит новая партия заготовок, оператор ставит свежее сверло 2 мм, оставляет старый вылет и старые обороты. Первая деталь проходит терпимо, на второй стружка тянется, на третьей сверло ломается у кромки. Причина здесь не в "слабом" инструменте, а в биении, нагреве и забитом отверстии.
Если поломки повторяются, полезнее проверить посадку инструмента, реальный вылет, форму стружки и поведение на пробном отверстии. Очень часто выясняется, что сам режим еще терпимый, а процесс срывают мелкие потери жесткости и плохой вывод стружки.
Быстрая проверка перед запуском
Перед серией мелких отверстий лучше потратить пару минут на проверку, чем потом менять сломанные сверла и вытаскивать обломки из детали. Здесь мелочь решает почти все: сотые миллиметра по биению, лишний вылет и слишком длинный шаг между выводами стружки быстро съедают ресурс.
Сначала проверьте биение на установленном инструменте, а не только на патроне. Если на кончике есть заметное отклонение, одна кромка режет больше другой, сверло уводит, а потом оно ломается без долгого предупреждения. На серии это часто видно уже на первых 3-5 отверстиях.
Потом посмотрите на вылет. Частая ошибка проста: сверло зажимают с запасом "на всякий случай". Но лишние 5-10 мм делают инструмент мягче, и он начинает дрожать даже при нормальной подаче. Оставляйте только тот вылет, который нужен под глубину отверстия и безопасный подход.
Дальше проверьте шаг вывода стружки в программе. Для нержавейки это не формальность. Если цикл слишком редко выводит сверло из зоны резания, стружка набивается в канавки, трет стенки и греет кончик. Снаружи режим может казаться спокойным, а внутри отверстия уже начинается клин.
Полезно сразу посмотреть и на стружку после первых отверстий:
- короткая и ровная обычно говорит, что процесс держится нормально;
- длинная спутанная начинает наматываться и мешает резанию;
- темная или синяя показывает лишний нагрев;
- пыль и мелкая крошка часто означают, что сверло уже не режет как надо.
В конце сверьте фактическую подачу на стойке с тем, что записано в карте. После прошлой работы оператор мог оставить процент коррекции, и тогда реальный режим уйдет далеко от расчета. Для малого диаметра даже небольшое отклонение заметно меняет нагрузку.
Если после первых двух отверстий стружка стала темнее, а звук резания жестче, серию лучше остановить. Проверьте биение, сократите вылет и уменьшите шаг между выводами стружки. Такая пауза часто экономит целую смену.
Что делать дальше в цехе
После каждой поломки полезно фиксировать не только марку сверла, но и весь набор условий. Это дает больше пользы, чем спор о покрытии или бренде. Уже через 10-15 запусков обычно видно, где проблема повторяется: в подаче, биении, глубине или выводе стружки.
Проще всего вести одну общую таблицу по сбоям. Не для отчета, а для живой работы у станка. Достаточно записывать диаметр сверла и глубину отверстия, материал детали и число отверстий в серии, обороты, подачу и тип цикла, вылет инструмента, патрон, заметное биение и то, на каком отверстии случился скол, увод или обрыв.
Такая запись быстро отрезвляет. Обычно оказывается, что сверло ломается не "само по себе", а почти всегда на одной и той же глубине или после похожего числа отверстий.
Дальше меняйте только один параметр за раз. Если сразу снизить обороты, уменьшить подачу, сменить патрон и добавить шаг вывода, вы не поймете, что именно помогло. Намного полезнее сделать несколько коротких прогонов: отдельно проверить подачу, отдельно цикл отвода и отдельно оснастку.
Небольшой пример: в серии отверстий 1,8 мм сверло стабильно ломается на 12-15 детали. Если вы сначала уменьшили подачу на 10% и получили тот же сбой, значит, причина, скорее всего, не в нагрузке. Тогда уже есть смысл смотреть биение, вылет и то, не набивается ли стружка в канавку.
Если сбой возвращается даже после аккуратной правки режимов, проверьте жесткость всей цепочки. Смотрите не только на шпиндель, но и на патрон, цангу, вылет сверла, зажим детали и саму установку. Слабое место часто прячется в мелочи: длинный вылет, уставшая цанга, тонкая деталь без нормальной опоры.
Когда проблема шире одного инструмента и упирается уже в сам станок, запуск участка или подбор оснастки под серию, такие задачи лучше обсуждать вместе с поставщиком оборудования. В EAST CNC занимаются подбором, поставкой, пуско-наладкой и сервисным обслуживанием станков для металлообработки, поэтому к ним логично обращаться, если цех регулярно работает с нержавейкой и мелкими отверстиями.
Ближайшая практическая цель проста: собрать свою статистику, выбрать один повторяющийся сбой и убрать его одной проверкой. Такой подход обычно дает больше, чем очередная покупка "более стойкого" сверла.
FAQ
Почему тонкое сверло по нержавейке ломается почти сразу?
Чаще всего сверло ломает не износ, а перегрузка в первые секунды. Обычно виноваты завышенная или слишком малая подача, биение и стружка, которая застревает в отверстии.
Может ли слишком маленькая подача сломать сверло?
Да, и это случается часто. Когда подача слишком мала, сверло не режет металл, а трет его, греет кромку и быстро уводит зону резания в наклеп.
Насколько опасно небольшое биение?
Для малого диаметра даже сотые миллиметра уже вредят процессу. Если на кончике видно заметное отклонение, одна кромка начинает работать за две, и ресурс резко падает.
Как часто выводить стружку при малом диаметре?
Лучше не проходить глубокое отверстие за один ход. В нержавейке безопаснее делать короткие заходы с полным выходом, чтобы стружка успевала покинуть канавки.
Как понять, что стружка уже клинит отверстие?
Смотрите на стружку, звук и цвет кромки. Если стружка тянется длинной лентой, появляется визг, а сверло темнеет уже после первых отверстий, цикл нужно править.
Нужно ли убирать лишний вылет сверла?
Почти всегда да. Лишние 5–10 мм сильно снижают жесткость, и сверло начинает пружинить даже на нормальном режиме.
Что проверить перед запуском серии?
Сначала очистите посадку, проверьте цангу или патрон, зажмите сверло как можно короче и измерьте биение на рабочей длине. Потом сверьте подачу на стойке и шаг вывода стружки в программе.
Стоит ли сразу менять марку сверла после поломки?
Не спешите менять марку. Если вы не убрали биение, лишний вылет и плохой вывод стружки, новое сверло даст тот же сбой, только дороже.
Что делать, если после пары отверстий появился визг?
Остановите серию и не ждите обрыва. Обычно хватает снова проверить биение, сократить вылет и сделать более частый вывод стружки; уже потом трогайте подачу.
Какие данные полезно фиксировать после поломки?
Записывайте не только обороты и подачу, но и вылет, тип зажима, шаг по глубине, длину вывода и номер отверстия, на котором случился сбой. Такая запись быстро показывает, где процесс срывается снова и снова.